Weishuo, Ningbo Weishuo Molding and Plastic Products Co., Ltd., specjalizuje się w precyzyjnych rozwiązaniach w zakresie form do wymagających zastosowań w produkcji tworzyw sztucznych. APrecyzyjna forma wtryskowa do małych obudów zdalnego sterowania o dużej pojemnościpomaga producentom produkować spójne, atrakcyjne i dokładnie dopasowane obudowy elektroniki, jednocześnie wspierając wydajną produkcję na dużą skalę. Łącząc wyważoną konstrukcję gniazda, zoptymalizowane systemy gorących kanałów, precyzyjną obróbkę i niezawodne mechanizmy wyrzucania, producenci mogą poprawić spójność wymiarową, jakość powierzchni i wydajność montażu.
Małe obudowy do pilotów zdalnego sterowania mogą wydawać się proste, ale ich produkcja wiąże się z kilkoma połączonymi ze sobą wyzwaniami inżynieryjnymi. Cienkie ścianki, wąskie otwory na guziki, struktury zatrzaskowe, powierzchnie dekoracyjne i liczne wnęki wymagają starannego zaprojektowania formy. Skuteczna precyzyjna forma wtryskowa musi równomiernie rozprowadzać stopione tworzywo sztuczne, kontrolować skurcz, utrzymywać dokładność wymiarową i uwalniać gotowe części bez deformacji.
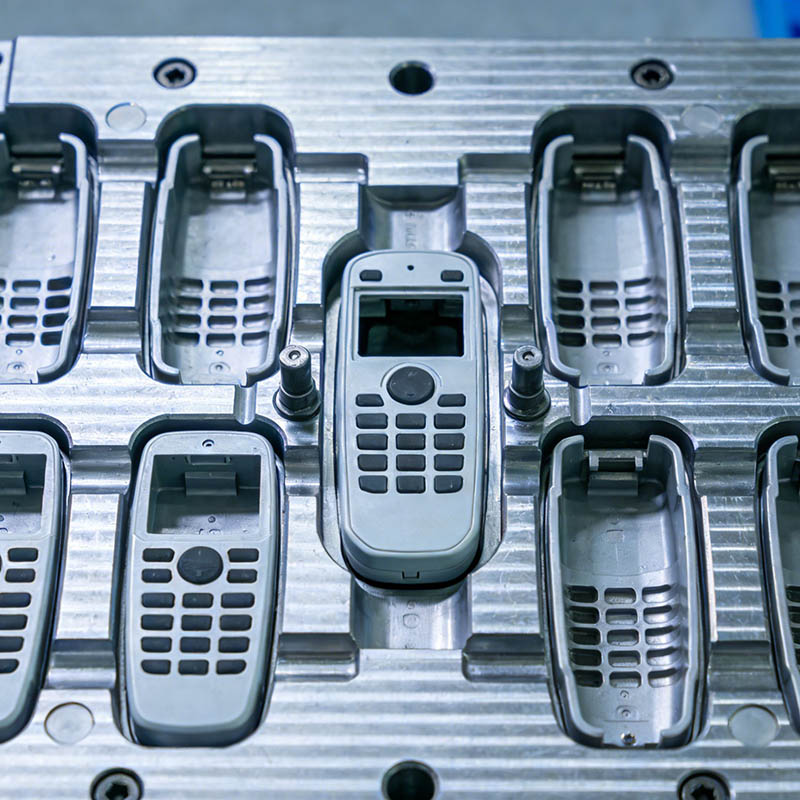
Forma wtryskowa o dużej wnęce to system narzędziowy przeznaczony do wytwarzania wielu części z tworzyw sztucznych podczas jednego cyklu wtrysku. W przypadku obudów do zdalnego sterowania takie podejście może zwiększyć wydajność na cykl, zmniejszyć koszty formowania przypisane do każdego komponentu i obsługiwać duże zamówienia produkcyjne.
Typowy zespół pilota może zawierać górną obudowę, dolną obudowę, pokrywę baterii, wsporniki przycisków i inne elementy wewnętrzne. W zależności od projektu produktu, wymagań produkcyjnych i geometrii komponentów, producenci mogą opracować dedykowane formy dla poszczególnych części lub ocenić konfiguracje wielogniazdowe, które odpowiadają ich strategii produkcyjnej.
Głównym celem APrecyzyjna forma wtryskowa do małych obudów zdalnego sterowania o dużej pojemnościnie polega po prostu na maksymalizacji liczby ubytków. Ma na celu osiągnięcie praktycznej równowagi pomiędzy wydajnością, spójnością wymiarową, czasem cyklu, inwestycjami w oprzyrządowanie i wymaganiami konserwacyjnymi.
Na przykład dodanie większej liczby gniazd może zwiększyć teoretyczną wydajność, ale tylko wtedy, gdy system wlewów, układ chłodzenia, odpowietrzanie i mechanizmy wyrzucania działają spójnie w całej formie. Niezrównoważona konstrukcja może powodować różne ciężary części, niepełne wypełnienie lub różnice wymiarowe pomiędzy wnękami.
W przypadku producentów dostarczających elektronikę użytkową, sterowanie urządzeniami i przemysłowe urządzenia do zdalnego sterowania pomyślna inżynieria form zaczyna się od związku między geometrią części a celami produkcyjnymi.
Małe obudowy z tworzyw sztucznych wymagają starannej kontroli, ponieważ stosunkowo niewielkie wady formy mogą mieć wpływ zarówno na wygląd, jak i montaż. Obudowa może na pierwszy rzut oka wyglądać akceptowalnie, ale nadal może zawieść podczas instalacji przycisków, przykręcania śrub lub montażu produktu końcowego.
Obudowy pilotów zdalnego sterowania często zawierają występy śrubowe, kołki ustalające, zaciski zatrzaskowe, przegródki na baterie i wąskie krawędzie współpracujące. Aby zapewnić spójny montaż, cechy te muszą mieścić się w ustalonych tolerancjach wymiarowych.
Przy określaniu wymiarów wnęki inżynierowie muszą uwzględnić skurcz materiału, temperaturę formy, ciśnienie upakowania i różnice w chłodzeniu. Wymagania dotyczące tolerancji powinny opierać się na funkcji każdej cechy, a nie na stosowaniu tej samej tolerancji do każdej powierzchni.
W formie o dużej wnęce każda wnęka powinna otrzymać odpowiednią objętość stopionego tworzywa sztucznego w porównywalnych warunkach przetwarzania. Różnice w długości rynny, geometrii przewężki, oporze przepływu lub temperaturze mogą powodować różnice między wgłębieniami.
Zrównoważony układ prowadnic i odpowiednie ustawienie bramy pomagają zmniejszyć te różnice. Analiza przepływu formy może również zidentyfikować potencjalne problemy z wypełnieniem przed zakończeniem oprzyrządowania.
Obudowy pilotów zdalnego sterowania są widocznymi elementami skierowanymi do konsumenta. Ślady płynięcia, linie spawów, zapadnięcia, wypływki, zadrapania i nierówna tekstura mogą wpływać na postrzeganą jakość produktu.
Wymagania dotyczące powierzchni należy ustalić wcześnie. Błyszczące powierzchnie, matowe tekstury, drobne wzory ziaren i wykończenia dekoracyjne mogą wymagać różnych strategii obróbki wgłębień i polerowania.
Przekroje cienkościenne i nierówna grubość ścianek mogą prowadzić do zróżnicowanego skurczu. Jeśli obudowa zostanie wyrzucona, zanim uzyska wystarczającą stabilność wymiarową, może się wygiąć lub rozwinąć defekty spowodowane naprężeniami.
Jednolita grubość ścianki, skuteczne chłodzenie, odpowiednie kąty naciągu i dobrze rozmieszczone elementy wyrzutnika pomagają zmniejszyć to ryzyko.
Niezawodna precyzyjna forma integruje wiele cech konstrukcyjnych w jeden skoordynowany system. Najważniejsze elementy zależą od geometrii obudowy, doboru żywicy, oczekiwań kosmetycznych i oczekiwanej wielkości produkcji.
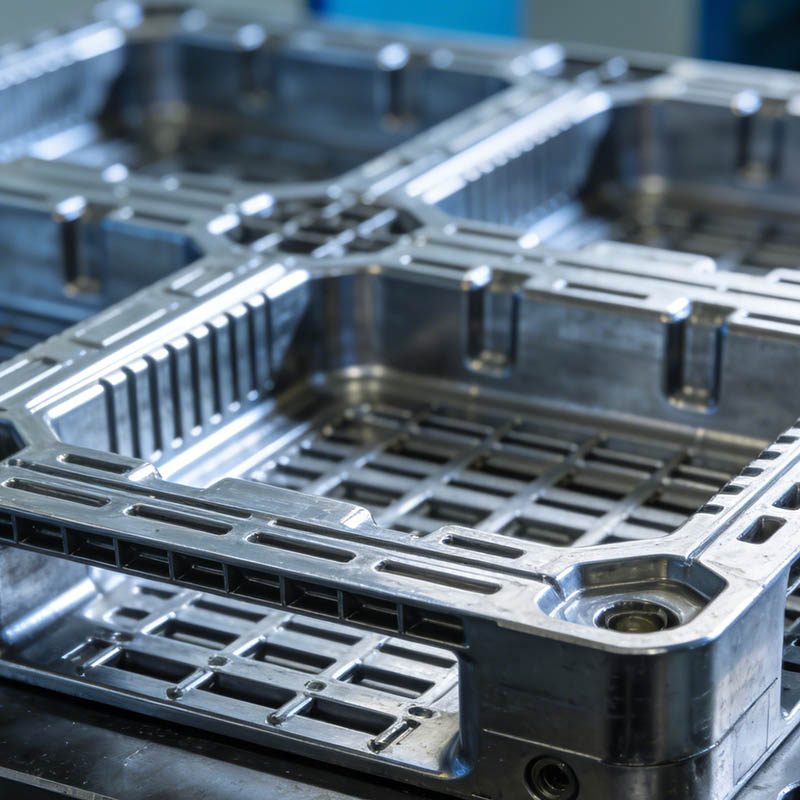
Wnęka i rdzeń określają zewnętrzną i wewnętrzną geometrię formowanego elementu. Obróbka CNC, obróbka elektroerozyjna (EDM) i odpowiednie metody wykańczania mogą wytwarzać złożone detale, takie jak wąskie rowki, występy śrub, otwory na guziki i elementy zatrzaskowe.
Podczas przeglądu projektu należy określić wymiary krytyczne. Mogą one obejmować obwód obudowy, powierzchnie współpracujące, położenie dziurek na guziki, elementy montażowe i interfejsy pokrywy baterii. Plany inspekcji mogą następnie skupiać się na wymiarach, które bezpośrednio wpływają na montaż i działanie produktu.
Systemy gorących kanałów mogą pomóc w zmniejszeniu ilości odpadów z zimnego kanału i wspierać wydajne dostarczanie materiału w odpowiednich zastosowaniach wielogniazdowych. Jednakże wydajność zależy od żywicy, układu wnęki, rodzaju przewężki, kontroli temperatury i strategii konserwacji.
W przypadku małych obudów elektronicznych lokalizację bramek należy wybrać tak, aby zrównoważyć wydajność napełniania z wymaganiami kosmetycznymi. Źle ustawione przewężki mogą powodować widoczne ślady lub powodować powstawanie linii spawów we wrażliwych obszarach.
Tam, gdzie to konieczne, sekwencyjne sterowanie zaworami może zapewnić dodatkową kontrolę nad dostarczaniem stopu. Jego przydatność należy ocenić na podstawie geometrii części, wielkości produkcji i kosztów oprzyrządowania.
Chłodzenie wpływa na czas cyklu, skurcz, wypaczenie i stabilność wymiarową. Dobrze zaprojektowany układ chłodzenia pomaga bardziej równomiernie odprowadzać ciepło z różnych obszarów formowanego elementu.
Kanały chłodzące należy zaplanować uwzględniając grubość ścian, występy, żebra i inne elementy, które mogą zatrzymywać ciepło. Symulacja i próbne formowanie mogą pomóc w zidentyfikowaniu obszarów wymagających dalszej optymalizacji.
Małe obudowy mogą zawierać głębokie żebra, zagłębione detale lub delikatne zaciski, które komplikują uwalnianie części. Prawidłowo ustawione sworznie wypychaczy, tuleje, elementy podnoszące lub suwaki mogą ułatwić niezawodne wyjmowanie z formy tam, gdzie wymaga tego geometria.
Równie ważna jest skuteczna wentylacja. Uwięzione powietrze może powodować niepełne napełnienie lub ślady przypaleń, szczególnie w pobliżu końców ścieżek przepływu. Wentylacja musi być starannie zaprojektowana, aby uwolnić powietrze bez tworzenia niedopuszczalnego błysku.
Wybór materiału wpływa bezpośrednio na wytrzymałość obudowy, odporność na uderzenia, stabilność wymiarową, wygląd powierzchni i zachowanie podczas przetwarzania. Wybór odpowiedniej żywicy zależy od środowiska pracy produktu i wymagań dotyczących jego wydajności.
Materiały te nie są zamienne bez przeglądu technicznego. Każda żywica ma swój własny skurcz, okno przetwarzania stopu, wrażliwość na wilgoć i charakterystykę powierzchni. Wzmocnienie włóknem szklanym, dodatki zmniejszające palność lub barwniki mogą dodatkowo wpływać na konstrukcję i obróbkę formy.
Producenci powinni również określić wymagane wykończenie przed rozpoczęciem obróbki. Polerowanie lustrzane, teksturowane powierzchnie i wytrawione wzory mogą zmienić proces oprzyrządowania i zachowanie formowanej części przy uwalnianiu.
Więcej informacji na temat projektowania obudowy pilota zdalnego sterowania można znaleźć w tym dokumencie referencyjnym dotyczącym niestandardowej plastikowej obudowy pilota i oceń opcje materiału i wykończenia w porównaniu z własnymi specyfikacjami produktu.
Wybór konfiguracji formy wymaga oceny nie tylko liczby wnęk. Poniższa tabela podsumowuje typowe rozważania projektowe dotyczące projektu obudowy precyzyjnego pilota zdalnego sterowania.
| Współczynnik projektowy | Główny cel | Potencjalna korzyść | Kluczowy punkt oceny |
|---|---|---|---|
| Konfiguracja wnęki | Określ części produkowane na cykl | Wyższa wydajność, gdy proces jest zrównoważony | Zapotrzebowanie na produkcję, wydajność prasy i budżet na narzędzia |
| Układ prowadnicy i bramy | Rozprowadź stopiony plastik | Bardziej spójne wypełnianie ubytków | Strata ciśnienia, ślady bramek i równowaga wnęki |
| Kanały chłodzące | Kontroluj usuwanie ciepła | Poprawiona stabilność wymiarowa i wydajność cyklu | Równomierność temperatury i czas chłodzenia |
| Wykończenie powierzchni wnęki | Osiągnij określony wygląd | Bardziej spójny połysk lub tekstura | Standardy kosmetyczne i wydajność uwalniania |
| Mechanizm wyrzutowy | Zwolnić uformowane elementy | Mniej defektów związanych z wyrzutem | Geometria części, zanurzenie i położenie wyrzutnika |
| Kontrola precyzyjna | Sprawdź krytyczne wymiary oprzyrządowania | Ulepszona kontrola wymiarowa | Metody pomiarów i udokumentowane tolerancje |
| Konserwacja zapobiegawcza | Utrzymuj stan narzędzi | Bardziej przewidywalna produkcja długoterminowa | Punkty zużycia, częstotliwość czyszczenia i części zamienne |
Najlepsza konfiguracja to ta, która spełnia cele klienta w zakresie jakości i dostaw przy zrównoważonym koszcie całkowitym. Niższa początkowa cena formy może nie stanowić najlepszej długoterminowej wartości, jeśli projekt powoduje nadmierne złomowanie, trudną konserwację lub niestabilną produkcję.
Ustrukturyzowany proces rozwoju zmniejsza niepewność i pomaga producentom identyfikować problemy przed rozpoczęciem produkcji na pełną skalę. W przypadku projektu mieszkaniowego o dużej przestrzeni ze zdalnym sterowaniem szczególnie ważne są następujące etapy.
Szczególnie cenna jest wczesna współpraca pomiędzy projektantem form, zespołem zajmującym się formowaniem wtryskowym i inżynierem produktu. Zmiany w zakresie mocowania zatrzaskowego, lokalizacji przewężki lub grubości ścianki mogą być niedrogie na etapie projektowania, ale kosztowne po ukończeniu formy.
Kontrola jakości powinna weryfikować zarówno samo oprzyrządowanie, jak i wyprodukowane z niego elementy plastikowe. Precyzyjna forma odniesie sukces komercyjny tylko wtedy, gdy będzie w stanie wielokrotnie wytwarzać części spełniające uzgodnione specyfikacje.
Współrzędnościowe maszyny pomiarowe (CMM), optyczne systemy pomiarowe, mierniki i narzędzia do kontroli powierzchni można wybrać w zależności od sprawdzanej cechy. Metody pomiarowe powinny odpowiadać wymaganiom rysunku i wymaganemu poziomowi dokładności.
W przypadku programów masowych udokumentowany plan walidacji może obejmować kontrolę pierwszego artykułu, raporty wymiarowe, uzgodnione kryteria zatwierdzania próbek i ciągłe monitorowanie procesu. Standardy akceptacji powinny zostać ustalone wspólnie przez klienta i dostawcę przed rozpoczęciem produkcji masowej.
Wybór dostawcy ma bezpośredni wpływ na rozwój oprzyrządowania, stabilność produkcji i długoterminowe koszty operacyjne. Kupujący powinni ocenić możliwości inżynieryjne oraz zobowiązania dotyczące ceny i dostawy.
Przed złożeniem zamówienia rozważ następujące pytania:
Portfolio firmy Weishuo w zakresie produkcji form obejmuje rozwiązania w zakresie form precyzyjnych i precyzyjne systemy sterowania gorącymi kanałami. Kupujący oceniający aPrecyzyjna forma wtryskowa do małych obudów zdalnego sterowania o dużej pojemnościmoże omówić układ wnęki, wymagania dotyczące powierzchni, wybór materiałów i cele produkcyjne z zespołem inżynierów przed sfinalizowaniem specyfikacji narzędzi.
Poznaj najważniejsze rozwiązania w zakresie form firmy Weishuo, aby dowiedzieć się więcej o jej możliwościach w zakresie inżynierii form, podejściu do produkcji i praktykach zapewniania jakości.
Forma o dużej wnęce może wytwarzać wiele komponentów w jednym cyklu wtrysku, zwiększając potencjalną wydajność i zmniejszając koszt formowania na część. Rzeczywiste oszczędności zależą od liczby gniazd, czasu cyklu, zużycia materiału, ilości złomów, wykorzystania maszyny i kosztów konserwacji.
ABS jest powszechną opcją w przypadku obudów elektronicznych ogólnego przeznaczenia. PC/ABS, PC i PP mogą również nadawać się do określonych zastosowań. Ostateczny wybór powinien uwzględniać odporność na uderzenia, narażenie na ciepło, wygląd powierzchni, stabilność wymiarową i wymagania dotyczące przetwarzania żywicy.
Mogą poprawić równowagę prowadnic, zoptymalizować lokalizację przewężek, zaprojektować jednolite kanały chłodzące, zapewnić skuteczną wentylację i zweryfikować proces formowania poprzez systematyczne próby. Porównywanie próbek z poszczególnych gniazd pomaga zidentyfikować zlokalizowane problemy, zanim wpłyną one na całą serię produkcyjną.
Systemy gorących kanałów mogą redukować straty w zimnych kanałach i wspierać kontrolowane dostarczanie materiału w odpowiednich konstrukcjach form. Ich skuteczność zależy od żywicy, układu przewężek, kontroli temperatury, konfiguracji wnęki i wymaganej jakości powierzchni. Należy je oceniać w odniesieniu do pełnego budżetu narzędziowego i operacyjnego.
Przydatne informacje obejmują rysunki 2D, pliki 3D CAD, specyfikacje materiałowe, docelową liczbę wgłębień, szacunkową roczną objętość, tolerancje wymiarowe, wymagania dotyczące wykończenia powierzchni, dostępne specyfikacje wtryskarek i oczekiwane kamienie milowe dostawy. Udostępnienie tych szczegółów pomaga dostawcy opracować dokładniejszą propozycję techniczną.
Poproś o próbki próbne, raporty z kontroli wymiarowej, ocenę wyglądu i weryfikację montażu. W przypadku narzędzi wielogniazdowych należy poprosić o porównania poszczególnych wgłębień i dowody na to, że w procesie można zachować stałą wydajność w powtarzanych cyklach.
Możliwość modyfikacji zależy od charakteru zmiany projektu, dostępności stali w odpowiednim obszarze formy, układu chłodzenia i prowadnicy oraz zakresu rewizji oprzyrządowania. Kupujący powinni ustanowić jasny proces zmian technicznych i sprawdzić wpływ na koszty i harmonogram przed zatwierdzeniem modyfikacji.
Forma obudowy zdalnego sterowania o dużej wnęce to inwestycja produkcyjna, która musi równoważyć precyzję, wygląd, wydajność cyklu i długoterminową niezawodność. Staranny układ wnęki, zoptymalizowane dostarczanie materiału, skuteczne chłodzenie, niezawodne wyrzucanie i ustrukturyzowana weryfikacja jakości przyczyniają się do spójnych formowanych komponentów. Właściwa strategia narzędziowa zaczyna się od jasnego zrozumienia wymagań produktu i trwa przez formowanie próbne, optymalizację procesów i konserwację zapobiegawczą.
Weishuo wspiera projekty form, stosując inżynieryjne podejście do precyzyjnych narzędzi i wysokowydajnej produkcji. Jeśli opracowujesz nową obudowę do zdalnego sterowania lub modernizujesz istniejący proces produkcyjny,skontaktuj się z namiw celu omówienia rysunków, wymagań materiałowych, docelowej wydajności i oczekiwań jakościowych. Nasz zespół może pomóc w ocenie odpowiedniej konfiguracji formy i opracowaniu rozwiązania dostosowanego do specyfikacji produktu i celów produkcyjnych.